


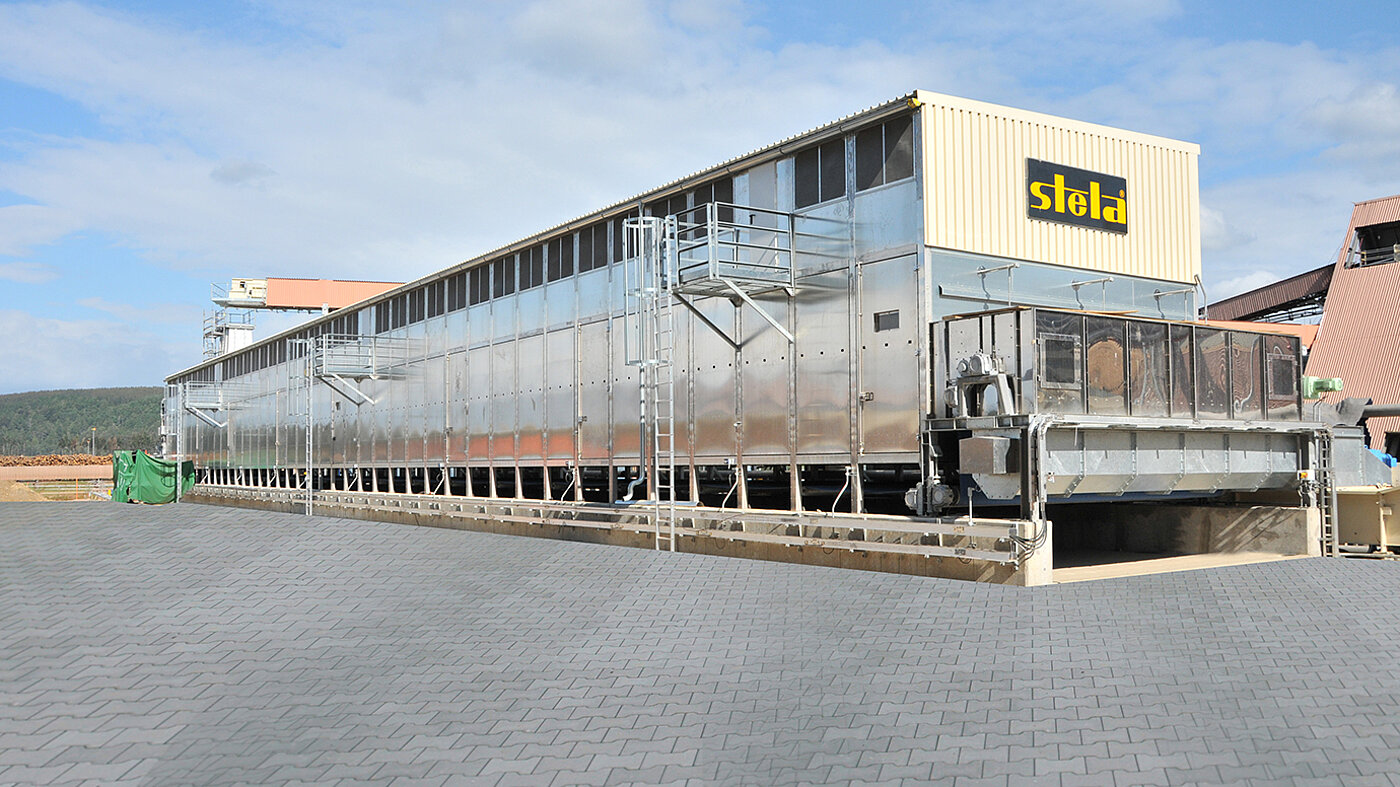
Bandtrockner BT für Rinde, Sägespäne
in Chile
Trocknertyp: BT 1-6200-61.5
Trocknerleistung:
Rinde, Sägespäne: 46.0 t/h von 64% auf 49%

Erneuerbare Kraftstoffe – von Sustainable Aviation Fuel (SAF) über Bio-Öl aus hydrothermaler Verflüssigung (HTL) bis zu Synthesegas aus der Vergasung – gewinnen mit steigenden regulatorischen Vorgaben und wachsender Nachfrage nach dekarbonisierten Kraftstoffen für Luft- und Seeverkehr zunehmend an Bedeutung. Ausgangspunkt für nahezu jedes Konversionsverfahren ist dabei Biomasse: Waldrestholz, Sägewerksreste, Rinde, Landschaftspflegematerial oder landwirtschaftliche Reststoffe.
Damit diese Rohstoffe stabil und prozesssicher in Pyrolyse-, Vergasungs- oder HTL-Anlagen eingesetzt werden können, müssen sie einen definierten, gleichmäßigen Feuchtegehalt aufweisen. Genau das leistet die Trocknungstechnologie von stela Laxhuber: Niedertemperatur-Bandtrockner, die überschüssige Prozesswärme aus der Kraftstoffproduktion nutzen, robust im 24/7-Betrieb laufen und individuell auf das jeweilige Ausgangsmaterial ausgelegt werden.
Frisch angeliefertes Restholz oder anderes biogenes Ausgangsmaterial weist häufig Feuchtegehalte von 40 bis über 60 % auf. Die nachgelagerten Konversionsverfahren – ob thermochemisch (Pyrolyse, Vergasung) oder hydrothermal (HTL) – benötigen jedoch einen eng definierten Feuchtebereich, um stabil, sicher und mit maximaler Ausbeute zu arbeiten. Zu feuchtes Material senkt den Heizwert, destabilisiert die Prozessführung und verringert die Energieausbeute pro eingesetzter Tonne Biomasse.
Für die Fast-Pyrolyse etwa muss die Biomasse in der Regel auf unter 10 % Restfeuchte gebracht werden, damit sich stabile Pyrolyseöl-Ausbeuten erzielen lassen und der Reaktor nicht durch überschüssigen Wasserdampf destabilisiert wird. Für Vergasungs- und HTL-Prozesse variieren die Zielfeuchten je nach Verfahren und Anlagenhersteller erheblich und sollten projektspezifisch mit dem Anlagenbauer abgestimmt werden.
stela Bandtrockner verarbeiten das gesamte Spektrum biogener Rohstoffe, die als Einsatzstoff für erneuerbare Kraftstoffe infrage kommen:
Nahezu alle etablierten und aufkommenden Verfahren zur Erzeugung erneuerbarer Kraftstoffe aus fester Biomasse benötigen eine kontrollierte Eingangsfeuchte:
Ein zentraler Vorteil der stela-Trocknungsanlagen im Bereich erneuerbare Kraftstoffe liegt in der konsequenten Nutzung überschüssiger Prozesswärme. HTL-, Pyrolyse- und Vergasungsanlagen erzeugen in der Regel selbst Abwärme, die sich direkt für die vorgelagerte Trocknung nutzen lässt – ein Ansatz, der bereits in mehreren stela-Projekten erfolgreich umgesetzt wurde (siehe Praxisbeispiel Arbios Biotech).
Als Heizmedien kommen je nach Standort Thermoöl, Sattdampf, Warmwasser aus Kraft-Wärme-Kopplung oder bereits erwärmte Prozessluft zum Einsatz. Wichtig: stela-Trocknungsanlagen sind nicht zwingend auf Abwärme angewiesen – sie arbeiten auch mit konventionellen Heizmedien zuverlässig, nutzen aber, wo immer möglich, vorhandene Energieströme, um die Betriebskosten zu senken.
stela bietet für die Vortrocknung von Biomasse zwei erprobte Niedertemperatur-Bandtrockner-Baureihen an, die beide auf dem gleichen verfahrenstechnischen Prinzip basieren: Frischluft (oder aufbereitete Abwärme) wird über ein Heizregister erwärmt und von oben durch ein luftdurchlässiges Trockenband gesaugt. Dabei entzieht sie dem Trocknungsgut die Feuchtigkeit; die feuchtebeladene Abluft wird nach unten abgeführt. Das Material wird über eine Doppelverteilschnecke gleichmäßig auf das Band aufgegeben.
Bandtrockner Typ BT – für hohe Durchsätze
Der BT ist die Hochleistungsvariante für Anlagen mit großem Biomassedurchsatz, etwa an integrierten Bioraffinerie-Standorten. Er ist in Bandbreiten von 6.200 mm und 8.400 mm erhältlich und arbeitet mit mehreren hintereinandergeschalteten Trocknerzonen, die individuell einstellbare Prozesstemperaturen entlang der Trockenstrecke ermöglichen. Ein BT 1/6200-12 wurde beispielsweise für die Vortrocknung von Sägewerksresten (Rinde, Sägemehl, Hackschnitzel) bei Arbios Biotech in Prince George (Kanada) realisiert – siehe Praxisbeispiel.
Bandtrockner Typ BTL – für kleine und mittlere Durchsätze
Der BTL wird in Bandbreiten von 2.000 mm und 3.000 mm gefertigt und eignet sich für Pilotanlagen, den Einstieg in die Bio-Öl- oder Synthesegasproduktion sowie für dezentrale Trocknungskonzepte mit geringerem oder variablem Durchsatz.
BTU RecuDry® – für maximale Energieeffizienz
Wo keine ausreichende Abwärme aus dem Konversionsprozess zur Verfügung steht oder zusätzliche Energieeinsparung gewünscht ist, lässt sich die patentierte RecuDry®-Wärmerückgewinnung einsetzen. Das System erschließt – abhängig von Trocknungsfläche, Prozess- und Umgebungstemperatur – ein Energieeinsparpotenzial von bis zu 55 % gegenüber einem Standard-Bandtrockner.
Beide Baureihen sind modular ausgelegt und können mit verschiedenen Heizmedien und Zusatzoptionen (z. B. Feuchteregelautomatik, Explosionsschutz auf Basis der CE-Risikobeurteilung) ausgeführt werden. Hauptkomponenten und brüdenberührte Teile werden aus Edelstahl und Aluminium gefertigt; die Trockner arbeiten vollautomatisch ohne manuellen Bedienaufwand. Produktion und Schaltschrankbau erfolgen vollständig im Werk Massing (Bayern) – über 80 % der Komponenten fertigt stela selbst.
Biomasse-Stäube sind brennbar und können unter bestimmten Bedingungen explosionsfähige Staubgemische bilden. stela berücksichtigt dies durch angepasste Konstruktionsmaßnahmen, Staubabsaugung und Überwachungssysteme sowie – wo erforderlich – durch ein vollständiges Explosionsschutzkonzept auf Basis der CE-Risikobeurteilung. Die konkret notwendigen Maßnahmen hängen von Trocknungsprodukt, Staubcharakteristik und lokalen Vorschriften ab und werden bereits in der frühen Vertriebsphase gemeinsam mit dem Kunden bewertet.
Kein Konversionsprojekt gleicht dem anderen. Feuchtegehalt, Materialzusammensetzung, verfügbare Abwärme und Durchsatzanforderungen variieren stark – insbesondere bei neuartigen Verfahren wie HTL, deren Prozessparameter oft projektspezifisch entwickelt werden. Deshalb entwickelt stela jede Anlage auf Basis einer umfassenden Analyse.
Wenn erforderlich, werden vorab Trocknungsversuche im hauseigenen Technikum in Massing (Bayern) durchgeführt, um genaue Trocknungskurven zu ermitteln und die optimale Anlagenkonfiguration zu definieren. Das gewährleistet nicht nur eine präzise Dimensionierung, sondern auch Planungssicherheit beim Kunden – ein wichtiger Faktor gerade bei Greenfield-Projekten im Bereich erneuerbare Kraftstoffe, bei denen Investitionssicherheit entscheidend ist.
Wie Unternehmen aus dem Bereich erneuerbare Kraftstoffe die Herausforderungen der Biomassevortrocknung gelöst haben – und was stela dabei geleistet hat:
Arbios Biotech, Prince George (Kanada) – Vortrocknung von Sägewerksresten für die weltgrößte HTL-Anlage
Arbios Biotech – ein Joint Venture von Licella und Canfor – betreibt mit der Chuntoh-Ghuna-Anlage in Prince George, British Columbia, die weltweit größte Anlage zur hydrothermalen Verflüssigung (HTL). Die Anlage wandelt Waldrestholz und Sägewerksreste über Licellas Cat-HTR™-Technologie in erneuerbares Bio-Öl um, das zu SAF sowie Schiffs- und Straßenkraftstoffen weiterverarbeitet werden kann – ausgelegt auf rund 50.000 Barrel Bio-Öl pro Jahr aus etwa 25.000 t atro Holzreststoffen. stela lieferte einen Bandtrockner Typ BT 1/6200-12 zur Vortrocknung des Einsatzmaterials (Sägewerksreste, Partikelgröße < 25 mm) mit einer Durchsatzleistung von bis zu 80 m³/h und einer Verdampfungsleistung von bis zu 3,5 t Wasser/h. Die Anlage nutzt einen Großteil der überschüssigen Prozesswärme aus dem HTL-Prozess und senkt so den Gesamtenergiebedarf der Anlage spürbar.

BERNECK®, Lages, Santa Catarina (Brasilien) – weltweit breitester Bandtrockner für Rinde und Hackschnitzel als Brennstoffvortrocknung
Am brasilianischen Standort Lages zeigt sich, in welchem Maßstab biogene Reststoffe für die energetische Nutzung aufbereitet werden können. Mit 8,54 Meter Tunnelbreite ist der dort installierte Bandtrockner Typ BT 1-8000-58.5-8 der breiteste, den stela bis zu diesem Zeitpunkt gebaut hat. Er verarbeitet 101 t/h Rinde und Hackschnitzel und senkt deren Restfeuchte von 60 % auf 45 % – bei einer Wasserverdampfungsleistung von über 27,5 t/h und einer maximalen Wärmeabnahme von 27,1 MW. Zwei Anforderungen prägten die Konstruktion: Sämtliche Baugruppen mussten sich in 40-Fuß-Containern nach Südamerika verschiffen lassen, und die Regelung musste die stark schwankende Zusammensetzung des Ausgangsmaterials selbsttätig ausgleichen. Für Betreiber, die biogene Reststoffe in großem Umfang als Brennstoff oder als Ausgangsmaterial für weiterführende Konversionsverfahren einsetzen wollen, ist das Projekt ein Referenzfall für die Skalierbarkeit der Bandtrocknung.


Weitere Informationen:
Frisch angeliefertes Restholz oder anderes biogenes Material weist typischerweise Feuchtegehalte von 40 bis über 60 % auf. Pyrolyse-, Vergasungs- und HTL-Anlagen benötigen jedoch eine eng definierte, gleichmäßige Eingangsfeuchte, um stabil und mit maximaler Ausbeute zu arbeiten: Zu feuchtes Material senkt den Heizwert, destabilisiert die Prozessführung und verringert die Kraftstoffausbeute pro eingesetzter Tonne Biomasse. Trocknung ist damit keine optionale Vorstufe, sondern eine prozesstechnische Notwendigkeit für nahezu jedes Konversionsverfahren.
Die Anforderungen unterscheiden sich je nach Verfahren erheblich. Für die Fast-Pyrolyse gilt eine Restfeuchte von unter 10 % als Richtwert, um stabile Pyrolyseöl-Ausbeuten zu erzielen. Für Vergasung und hydrothermale Verflüssigung (HTL) variieren die Zielwerte je nach Anlagenhersteller und Prozessführung stärker – bei HTL etwa kann bereits eine moderatere Vortrocknung ausreichen, da der Prozess selbst mit Wasser als Reaktionsmedium arbeitet. stela legt die Trocknungsanlage exakt auf den mit dem Anlagenbauer abgestimmten Zielwert aus.
Alle drei Verfahren wandeln feste Biomasse in energiereichere Zwischenprodukte um, unterscheiden sich aber grundlegend in Prozessbedingungen und Produkten. Die Pyrolyse erhitzt Biomasse unter Sauerstoffabschluss (bei der Fast-Pyrolyse auf rund 450–600 °C) und erzeugt vor allem Pyrolyseöl sowie als Nebenprodukte Biochar und Gas. Die Vergasung arbeitet bei höheren Temperaturen mit einer begrenzten Sauerstoff- oder Dampfmenge und erzeugt Synthesegas (CO und H₂) als Basis für Fischer-Tropsch-Kraftstoffe, Methanol oder synthetisches Erdgas. Die hydrothermale Verflüssigung (HTL) nutzt dagegen Wasser als Reaktionsmedium unter hohem Druck und moderaten Temperaturen und wandelt Biomasse direkt in Bio-Öl um. Für die Trocknung ist dieser Unterschied entscheidend: Pyrolyse und Vergasung benötigen eine trockene, eng definierte Eingangsfeuchte (bei der Fast-Pyrolyse unter 10 %), während bei der HTL – die ohnehin mit Wasser arbeitet – häufig eine moderatere Vortrocknung ausreicht. stela legt die Trocknungsanlage in jedem Fall auf den mit dem Anlagenbauer abgestimmten Zielwert aus.
Getrocknete Biomasse hat einen höheren Heizwert und liefert eine höhere, stabilere Ausbeute an Bio-Öl, Synthesegas oder anderen Zwischenprodukten. Das geringere Gewicht durch den Wasserentzug senkt zudem die Transportkosten. Wird die Trocknungsanlage – wie im Praxisbeispiel Arbios Biotech – mit überschüssiger Prozesswärme aus dem Konversionsverfahren selbst betrieben, sinken die Betriebskosten der Trocknung zusätzlich erheblich, da keine zusätzliche Primärenergie benötigt wird.
Ja. Ein zentraler Vorteil im Bereich erneuerbare Kraftstoffe ist, dass Konversionsanlagen häufig selbst Abwärme erzeugen, die sich direkt für die vorgelagerte Trocknung nutzen lässt – wie im Projekt Arbios Biotech, wo der Bandtrockner einen Großteil der überschüssigen Prozesswärme aus dem HTL-Prozess nutzt. stela Bandtrockner sind darüber hinaus mit Thermoöl, Sattdampf oder Warmwasser aus Kraft-Wärme-Kopplung kompatibel und benötigen keine Abwärme, um zu funktionieren – sie nutzen sie, wo verfügbar, zur Kostensenkung.
stela Bandtrockner verarbeiten das gesamte Spektrum biogener Einsatzstoffe: Waldrestholz, Sägewerksreste wie Rinde und Hackschnitzel, Landschaftspflegematerial sowie landwirtschaftliche Reststoffe wie Stroh und Ernterückstände. Da diese Materialien je nach Herkunft und Saison stark in Feuchte, Partikelgröße und Zusammensetzung variieren können, ist eine automatische Endfeuchteregelung bei stela Standardbestandteil. Im hauseigenen Technikum können vorab Trocknungsversuche durchgeführt werden, um die Anlage exakt auf das jeweilige Material auszulegen.
Das hängt vom jeweiligen Projekt ab. Im Projekt Arbios Biotech verarbeitete der stela Bandtrockner Sägewerksreste mit einer Partikelgröße von unter 25 mm bei einem Durchsatz von bis zu 80 m³/h. Andere Partikelgrößen und Materialgemische sind möglich, erfordern aber projektspezifische Anpassungen bei Bandkonfiguration und Aufgabetechnik – hierzu berät stela im Rahmen der Projektplanung.
Trommeltrockner arbeiten mit Prozesstemperaturen von deutlich über 120 °C. Das kann bei biogenen Einsatzstoffen mehrere Nachteile mit sich bringen: erhöhte Freisetzung flüchtiger organischer Verbindungen (VOC), höheres Brand- und Explosionsrisiko und – je nach Konversionsverfahren – unerwünschte thermische Vorreaktionen im Ausgangsmaterial. stela Bandtrockner arbeiten in einem Temperaturbereich von 60 bis 120 °C, trocknen das Material schonend – das Produkt selbst verlässt den Trockner typischerweise mit unter 40 °C – und lassen sich direkt mit vorhandener Abwärme aus dem Konversionsprozess betreiben, was Trommeltrockner in der Praxis häufig nicht können. Der luftdurchlässige Trockenbelag wirkt zudem als selbstreinigender Filter, wodurch in der Regel keine separate Abluftfilteranlage erforderlich ist.
Die ReFuelEU-Aviation-Verordnung schreibt Fluggesellschaften in der EU eine schrittweise steigende Beimischquote für Sustainable Aviation Fuel (SAF) vor: 2 % ab 2025, 6 % ab 2030, 20 % ab 2035 und 70 % ab 2050. Ein wachsender Teil dieses Bedarfs muss über biomassebasierte Verfahren wie Pyrolyse, Vergasung oder HTL sowie über synthetische Kraftstoffe gedeckt werden, da die Nutzung von Altspeiseölen (UCO) durch die RED-III-Obergrenze begrenzt ist. Damit steigt mittelfristig auch die Nachfrage nach effizient vorbehandelter, biogener Rohstoffbasis – und nach der dafür notwendigen Trocknungstechnik.
Biomasse entsteht. Es gewinnt wirtschaftlich an Bedeutung, weil es mehrere Erlöswege eröffnet: als Bodenverbesserer in der Landwirtschaft, als langfristige CO₂-Senke im Rahmen von Carbon-Removal-Zertifikaten sowie als Reduktionsmittel oder Kohlenstoffträger in industriellen Prozessen. Voraussetzung für eine stabile Biochar-Qualität ist – wie für hohe Pyrolyseöl-Ausbeuten – eine definierte, niedrige Eingangsfeuchte der Biomasse. Genau hier setzt die Vortrocknung mit einem stela Bandtrockner an: Sie bringt das Ausgangsmaterial gleichmäßig auf den vom Pyrolyseverfahren geforderten Feuchtebereich. Ob und in welchem Umfang stela auch die Nachtrocknung oder Konditionierung des fertigen Biochars abbilden kann, ist projektspezifisch zu klären.
Biomasse-Stäube können beim Trocknungsprozess explosionsfähige Staub-Luft-Gemische bilden. stela berücksichtigt dies durch angepasste Konstruktionsmaßnahmen, Staubabsaugung und Überwachungssysteme und – wo erforderlich – durch ein vollständiges Explosionsschutzkonzept auf Basis der CE-Risikobeurteilung. Die konkret notwendigen Maßnahmen hängen von Trocknungsprodukt, Staubcharakteristik und lokalen Vorschriften ab und werden bereits in der frühen Vertriebsphase gemeinsam mit dem Kunden bewertet.
Eine pauschale Aussage ist ohne konkrete Projektdaten nicht möglich – entscheidend sind Durchsatz, Eingangsfeuchte, verfügbare Abwärme aus dem Konversionsprozess und der Marktwert des erzeugten Kraftstoffs bzw. Zwischenprodukts. Lässt sich die Trocknungsanlage – wie im Projekt Arbios Biotech – mit überschüssiger Prozesswärme betreiben, sinkt der zusätzliche Energiebedarf erheblich, was sich positiv auf die Amortisationszeit auswirkt. stela erstellt im Rahmen der Projektberatung eine individuelle Wirtschaftlichkeitsberechnung.
Der BT (Bandbreiten 6.200 und 8.400 mm) ist der Hochleistungstrockner für Anlagen mit großem Biomassedurchsatz, etwa an integrierten Bioraffinerie-Standorten – ein BT 1/6200-12 ist beispielsweise bei Arbios Biotech im Einsatz. Der BTL (Bandbreiten 2.000 und 3.000 mm) eignet sich für Pilotanlagen und Projekte mit geringerem oder variablem Durchsatz. Beide Typen arbeiten nach demselben verfahrenstechnischen Prinzip und sind individuell konfigurierbar; bei Bedarf lässt sich zusätzlich die RecuDry®-Wärmerückgewinnung integrieren.
Ja. stela Trocknungsanlagen werden als schlüsselfertige Einheiten geliefert und lassen sich sowohl in bestehende Werkslayouts als auch in neu geplante Greenfield-Projekte integrieren. Gerade bei neuartigen Konversionsverfahren wie HTL, deren Prozessparameter oft projektspezifisch entwickelt werden, arbeitet stela eng mit dem Anlagenbauer zusammen, um die Trocknungsanlage passgenau auf den nachgelagerten Prozess auszulegen – von der ersten Auslegungsrechnung bis zur Inbetriebnahme.
stela Bandtrockner sind auf durchgehenden 24/7-Betrieb ausgelegt und laufen typischerweise 2.000 bis 2.500 Betriebsstunden ohne Unterbrechung. Das Trockenband selbst hat – bei über 25 Jahren Praxiserfahrung – eine Standzeit von bis zu 40.000 Betriebsstunden und lässt sich bei Bedarf von Betreiberpersonal selbst austauschen – typischerweise in 4 bis 6 Stunden mit einem Zwei-Personen-Team. Ein Produktwechsel ist ohne Entleerung des Trockners möglich, was gerade bei wechselnden Feedstocks Stillstandszeiten minimiert. Die jährlichen Wartungskosten liegen erfahrungsgemäß bei rund 1 % des ursprünglichen Anschaffungspreises. Für Anwendungen im Bereich erneuerbare Kraftstoffe – meist im kontinuierlichen Schichtbetrieb – ist dieser geringe Wartungsaufwand ein wichtiger Faktor für die Gesamtwirtschaftlichkeit der Konversionsanlage.
Bandtrockner BT für Rinde, Sägespäne
in Chile
Trocknertyp: BT 1-6200-61.5
Trocknerleistung:
Rinde, Sägespäne: 46.0 t/h von 64% auf 49%

Bandtrockner BT für Rinde
in Schweden
Trocknertyp: BT 1-6200-58.5
Trocknerleistung:
Rinde: 9.9 t/h von 63% auf 25%

Bandtrockner BTL für Abfälle
in Frankreich
Trocknertyp: BTL 1-3000-20
Trocknerleistung:
Abfälle: 3.0 t/h von 45% auf 8%

Bandtrockner BT für Waldholz (Reste)
in Kanada
Trocknertyp: BT 1-6200-12
Trocknerleistung:
Waldholz (Reste): 4.5 t/h von 55% auf 20%

Bandtrockner BTL für RDF
in Portugal
Trocknertyp: BTL 1-3000-28
Trocknerleistung:
RDF: 46.0 t/h von 48% auf 14%

Bandtrockner BTL für Sägespäne
in Deutschland
Trocknertyp: BTL 1-3000-6
Trocknerleistung:
Sägespäne: 3.3 t/h von 25% auf 10%

Bandtrockner BTL für Mix aus Klärschlamm, Biomasse, Hackschnitzel
in Finnland
Trocknertyp: BTLU 1-2000-6
Trocknerleistung:
Mix aus Klärschlamm, Biomasse, Hackschnitzel: 0.2 t/h von 69% auf 10%

Bandtrockner BTL für Sägespäne
in Italien
Trocknertyp: BTL 1-3000-22
Trocknerleistung:
Sägespäne: 4.0 t/h von 50% auf 8%

Bandtrockner BTL für Hackschnitzel
in Japan
Trocknertyp: BTL 1-2000-4
Trocknerleistung:
Hackschnitzel: 0.4 t/h von 50% auf 15%

Niedertemperatur, Durchlauftrockner, Umlauftrockner – Sie sind sich nicht sicher, was für Sie die beste Wahl ist? Gerne stehen Ihnen unsere erfahrenen Kollegen zur Seite, um gemeinsam mit Ihnen die beste Lösung für Ihr Produkt zu finden. Melden Sie sich gerne ganz unverbindlich bei uns.
Telefon +49 8724 899-10
Email sales[at]stela.de


stela Laxhuber GmbH
Laxhuberplatz 1
D-84323 Massing
GPS Koordinaten:
Nord: 48.41839, Ost: 12.60456
Tel.: +49 8724 899-0
Fax: +49 8724 899-80
E-Mail: office[at]stela.de
Internet: www.stela.de