


Belt dryer BT for bark and sawdust
in Chile
Dryer type: BT 1-6200-61.5
Rendimiento de la secadora:
bark and sawdust: 46.0 t/h from 64% to 49%

Los combustibles renovables (desde el combustible de aviación sostenible (SAF) y el bioaceite obtenido mediante licuefacción hidrotérmica (HTL) hasta el gas de síntesis procedente de la gasificación) cobran cada vez más importancia debido al aumento de las normativas y a la creciente demanda de combustibles descarbonizados para el transporte aéreo y marítimo. El punto de partida para casi todos los procesos de conversión es la biomasa: restos de madera forestal, residuos de aserraderos, corteza, material de mantenimiento del paisaje o residuos agrícolas.
Para que estas materias primas puedan utilizarse de forma estable y segura en plantas de pirólisis, gasificación o HTL, deben presentar un contenido de humedad definido y uniforme. Esto es exactamente lo que consigue la tecnología de secado de STELA Laxhuber: secadores de banda de baja temperatura que aprovechan el calor residual del proceso de producción de combustible, funcionan de forma robusta las 24 horas del día, los 7 días de la semana, y se diseñan individualmente para cada material de partida.
Los residuos de madera u otro material de partida biogénico recién entregado suelen presentar contenidos de humedad del 40 % a más del 60 %. Sin embargo, los procesos de conversión posteriores (ya sean termoquímicos como la pirólisis o la gasificación, o hidrotérmicos como la HTL) requieren un rango de humedad estrictamente definido para funcionar de forma estable, segura y con el máximo rendimiento. Un material demasiado húmedo reduce el poder calorífico, desestabiliza el control del proceso y disminuye el rendimiento energético por tonelada de biomasa utilizada.
Para la pirólisis rápida, por ejemplo, la biomasa debe reducirse generalmente a una humedad residual inferior al 10 % para poder obtener rendimientos estables de aceite de pirólisis y evitar que el reactor se desestabilice por el exceso de vapor de agua. Para los procesos de gasificación y HTL, los niveles de humedad objetivo varían considerablemente según el proceso y el fabricante de la planta, por lo que deben acordarse con el constructor de la planta en función del proyecto.
Los secadores de banda STELA procesan toda la gama de materias primas biogénicas que pueden utilizarse como materia prima para combustibles renovables:
Casi todos los procesos establecidos y emergentes para la producción de combustibles renovables a partir de biomasa sólida requieren una humedad de entrada controlada:
Una ventaja central de las plantas de secado STELA en el sector de los combustibles renovables reside en el aprovechamiento sistemático del calor residual del proceso. Las plantas de HTL, pirólisis y gasificación suelen generar su propio calor residual, que puede utilizarse directamente para el secado previo: un enfoque que ya se ha implementado con éxito en varios proyectos de STELA (véase el ejemplo práctico de Arbios Biotech).
Dependiendo de la ubicación, se utilizan como medios de calefacción aceite térmico, vapor saturado, agua caliente procedente de la cogeneración o aire de proceso ya calentado. Importante: las plantas de secado STELA no dependen necesariamente del calor residual; también funcionan de forma fiable con medios de calefacción convencionales, pero utilizan los flujos de energía existentes siempre que es posible para reducir los costes operativos.
STELA ofrece dos series probadas de secadores de banda de baja temperatura para el presecado de biomasa, ambas basadas en el mismo principio de ingeniería de procesos: el aire fresco (o el calor residual tratado) se calienta mediante un registro de calefacción y se aspira desde arriba a través de una banda de secado permeable al aire. Al hacerlo, extrae la humedad del material a secar; el aire de salida cargado de humedad se evacua hacia abajo. El material se deposita uniformemente sobre la banda mediante un tornillo sin fin de distribución doble.
Secador de banda tipo BT: para altos rendimientos
El BT es la variante de alto rendimiento para plantas con un gran flujo de biomasa, por ejemplo, en emplazamientos de biorrefinerías integradas. Está disponible en anchos de banda de 6.200 mm y 8.400 mm y funciona con varias zonas de secado conectadas en serie, lo que permite ajustar individualmente las temperaturas del proceso a lo largo del recorrido de secado. Un BT 1/6200-12 se realizó, por ejemplo, para el presecado de residuos de aserradero (corteza, serrín, astillas) en Arbios Biotech en Prince George (Canadá); véase el ejemplo práctico.
Secador de banda tipo BTL: para rendimientos pequeños y medianos
El BTL se fabrica en anchos de banda de 2.000 mm y 3.000 mm y es adecuado para plantas piloto, para iniciarse en la producción de bioaceite o gas de síntesis, así como para conceptos de secado descentralizados con un rendimiento menor o variable.
BTU RecuDry®: para una máxima eficiencia energética
Cuando no se dispone de suficiente calor residual del proceso de conversión o se desea un ahorro energético adicional, se puede utilizar la recuperación de calor patentada RecuDry®. El sistema permite, dependiendo de la superficie de secado, la temperatura del proceso y la temperatura ambiente, un potencial de ahorro energético de hasta el 55 % en comparación con un secador de banda estándar.
Ambas series están diseñadas de forma modular y pueden equiparse con diferentes medios de calefacción y opciones adicionales (p. ej., regulación automática de la humedad, protección contra explosiones basada en la evaluación de riesgos CE). Los componentes principales y las piezas en contacto con los vapores están fabricados en acero inoxidable y aluminio; los secadores funcionan de forma totalmente automática sin necesidad de manejo manual. La producción y la construcción de los cuadros eléctricos se realizan íntegramente en la fábrica de Massing (Baviera); STELA fabrica por sí misma más del 80 % de los componentes.
Los polvos de biomasa son inflamables y pueden formar mezclas de polvo explosivas en determinadas condiciones. STELA tiene esto en cuenta mediante medidas de construcción adaptadas, sistemas de aspiración de polvo y monitorización, así como, cuando es necesario, mediante un concepto completo de protección contra explosiones basado en la evaluación de riesgos CE. Las medidas concretas necesarias dependen del producto a secar, de las características del polvo y de la normativa local, y se evalúan conjuntamente con el cliente ya en la fase inicial de ventas.
Ningún proyecto de conversión es igual a otro. El contenido de humedad, la composición del material, el calor residual disponible y los requisitos de caudal varían mucho, especialmente en procesos novedosos como la HTL, cuyos parámetros de proceso a menudo se desarrollan específicamente para cada proyecto. Por eso, STELA desarrolla cada planta basándose en un análisis exhaustivo.
Si es necesario, se realizan previamente pruebas de secado en el centro técnico propio de Massing (Baviera) para determinar las curvas de secado exactas y definir la configuración óptima de la planta. Esto garantiza no solo un dimensionamiento preciso, sino también seguridad en la planificación para el cliente, un factor importante especialmente en proyectos Greenfield en el ámbito de los combustibles renovables, donde la seguridad de la inversión es decisiva.
Cómo han resuelto los retos del presecado de biomasa las empresas del sector de los combustibles renovables, y qué ha aportado STELA en ello:
Arbios Biotech, Prince George (Canadá): presecado de residuos de aserradero para la mayor planta de HTL del mundo
Arbios Biotech, una empresa conjunta de Licella y Canfor, opera con la planta Chuntoh-Ghuna en Prince George, Columbia Británica, la mayor planta de licuefacción hidrotérmica (HTL) del mundo. La planta convierte residuos forestales y de aserradero en bioaceite renovable mediante la tecnología Cat-HTR™ de Licella, que puede procesarse posteriormente para obtener SAF, así como combustibles para barcos y carreteras; está diseñada para unos 50.000 barriles de bioaceite al año a partir de unas 25.000 toneladas de residuos de madera secos. STELA suministró un secador de banda tipo BT 1/6200-12 para el presecado del material de alimentación (residuos de aserradero, tamaño de partícula < 25 mm) con una capacidad de caudal de hasta 80 m³/h y una capacidad de evaporación de hasta 3,5 t de agua/h. La planta utiliza una gran parte del calor de proceso excedente del proceso HTL, reduciendo así notablemente el consumo energético total de la instalación.

BERNECK®, Lages, Santa Catarina (Brasil): el secador de banda más ancho del mundo para corteza y astillas de madera como presecado de combustible
En la planta brasileña de Lages se demuestra a qué escala se pueden preparar los residuos biogénicos para su uso energético. Con 8,54 metros de ancho de túnel, el secador de banda tipo BT 1-8000-58.5-8 allí instalado es el más ancho que STELA ha construido hasta la fecha. Procesa 101 t/h de corteza y astillas de madera y reduce su humedad residual del 60 % al 45 %, con una capacidad de evaporación de agua de más de 27,5 t/h y una absorción de calor máxima de 27,1 MW. Dos requisitos marcaron la construcción: todos los conjuntos debían poder enviarse a Sudamérica en contenedores de 40 pies, y el control debía compensar automáticamente la composición fuertemente fluctuante del material de partida. Para los operadores que deseen utilizar residuos biogénicos a gran escala como combustible o como material de partida para procesos de conversión posteriores, el proyecto es un caso de referencia para la escalabilidad del secado por banda.


Aquí encontrará más información para descargar:

La madera residual u otro material biogénico recién entregado presenta típicamente contenidos de humedad del 40 al más del 60 %. Sin embargo, las plantas de pirólisis, gasificación y HTL requieren una humedad de entrada uniformemente definida para trabajar de forma estable y con el máximo rendimiento: un material demasiado húmedo reduce el poder calorífico, desestabiliza el control del proceso y disminuye el rendimiento de combustible por tonelada de biomasa utilizada. Por tanto, el secado no es una etapa previa opcional, sino una necesidad técnica del proceso para casi cualquier método de conversión.
Los requisitos difieren considerablemente según el proceso. Para la pirólisis rápida, una humedad residual inferior al 10 % se considera un valor de referencia para obtener rendimientos estables de aceite de pirólisis. Para la gasificación y la licuefacción hidrotérmica (HTL), los valores objetivo varían más según el fabricante de la planta y el control del proceso; en el caso de la HTL, por ejemplo, puede bastar con un presecado más moderado, ya que el proceso en sí trabaja con agua como medio de reacción. STELA diseña la planta de secado exactamente según el valor objetivo acordado con el fabricante de la planta.
Los tres procesos convierten la biomasa sólida en productos intermedios con mayor contenido energético, pero difieren fundamentalmente en las condiciones del proceso y en los productos obtenidos. La pirólisis calienta la biomasa en ausencia de oxígeno (en la pirólisis rápida a unos 450-600 °C) y genera principalmente aceite de pirólisis, así como biocarbón y gas como subproductos. La gasificación funciona a temperaturas más elevadas con una cantidad limitada de oxígeno o vapor y genera gas de síntesis (CO y H₂) como base para combustibles Fischer-Tropsch, metanol o gas natural sintético. La licuefacción hidrotérmica (HTL), por el contrario, utiliza agua como medio de reacción a alta presión y temperaturas moderadas, convirtiendo la biomasa directamente en bioaceite. Para el secado, esta diferencia es decisiva: la pirólisis y la gasificación requieren una humedad de entrada seca y estrictamente definida (inferior al 10 % en la pirólisis rápida), mientras que para la HTL, que ya trabaja con agua, suele bastar un presecado más moderado. STELA diseña la planta de secado en cualquier caso según el valor objetivo acordado con el fabricante de la planta.
La biomasa seca tiene un mayor poder calorífico y proporciona un mayor y más estable rendimiento de bioaceite, gas de síntesis u otros productos intermedios. El menor peso debido a la eliminación del agua también reduce los costes de transporte. Si la planta de secado se opera con el exceso de calor residual del propio proceso de conversión —como en el caso práctico de Arbios Biotech—, los costes operativos del secado se reducen además considerablemente, ya que no se requiere energía primaria adicional.
Sí. Una ventaja central en el ámbito de los combustibles renovables es que las plantas de conversión suelen generar su propio calor residual, que puede utilizarse directamente para el secado previo, como en el proyecto Arbios Biotech, donde el secador de banda utiliza una gran parte del exceso de calor residual del proceso HTL. Los secadores de banda STELA son, además, compatibles con aceite térmico, vapor saturado o agua caliente procedente de la cogeneración y no necesitan calor residual para funcionar; lo utilizan, cuando está disponible, para reducir costes.
Los secadores de banda STELA procesan todo el espectro de materias primas biogénicas: restos de madera forestal, residuos de aserradero como corteza y astillas, material de mantenimiento del paisaje, así como residuos agrícolas como paja y restos de cosecha. Dado que estos materiales pueden variar mucho en humedad, tamaño de partícula y composición según su origen y temporada, un control automático de la humedad final es un componente estándar en STELA. En el centro técnico propio se pueden realizar pruebas de secado previas para diseñar la planta exactamente según el material correspondiente.
Eso depende de cada proyecto. En el proyecto Arbios Biotech, el secador de banda STELA procesó residuos de aserradero con un tamaño de partícula inferior a 25 mm con un rendimiento de hasta 80 m³/h. Otros tamaños de partícula y mezclas de materiales son posibles, pero requieren ajustes específicos del proyecto en la configuración de la banda y la técnica de alimentación; STELA asesora al respecto durante la planificación del proyecto.
Los secadores de tambor funcionan con temperaturas de proceso muy superiores a 120 °C. Esto puede conllevar varias desventajas para las materias primas biogénicas: mayor liberación de compuestos orgánicos volátiles (COV), mayor riesgo de incendio y explosión y, dependiendo del proceso de conversión, reacciones térmicas previas no deseadas en el material de partida. Los secadores de banda STELA trabajan en un rango de temperatura de 60 a 120 °C, secan el material de forma suave —el producto sale del secador típicamente a menos de 40 °C— y pueden operarse directamente con el calor residual existente del proceso de conversión, algo que los secadores de tambor a menudo no pueden hacer en la práctica. El lecho de secado permeable al aire actúa además como un filtro autolimpiante, por lo que, por lo general, no se requiere una instalación de filtrado de aire de salida separada.
El reglamento ReFuelEU Aviation prescribe a las aerolíneas en la UE una cuota de mezcla gradualmente creciente para el combustible de aviación sostenible (SAF): 2 % a partir de 2025, 6 % a partir de 2030, 20 % a partir de 2035 y 70 % a partir de 2050. Una parte creciente de esta demanda debe cubrirse mediante procesos basados en biomasa como la pirólisis, la gasificación o la HTL, así como mediante combustibles sintéticos, ya que el uso de aceites de cocina usados (UCO) está limitado por el tope de la RED-III. Esto aumenta a medio plazo también la demanda de una base de materia prima biogénica pretratada de forma eficiente, y de la técnica de secado necesaria para ello.
El biocarbón (biochar) es el subproducto sólido y rico en carbono que se genera durante la pirólisis de la biomasa. Está ganando importancia económica porque abre varias vías de ingresos: como mejorador del suelo en la agricultura, como sumidero de CO₂ a largo plazo en el marco de certificados de eliminación de carbono, así como agente reductor o portador de carbono en procesos industriales. Un requisito previo para una calidad estable del biocarbón es, al igual que para obtener altos rendimientos de aceite de pirólisis, una humedad de entrada definida y baja de la biomasa. Precisamente aquí es donde interviene el presecado con un secador de banda STELA: lleva el material de partida de manera uniforme al rango de humedad requerido por el proceso de pirólisis. Si STELA puede realizar también el postsecado o acondicionamiento del biocarbón terminado, y en qué medida, es algo que debe aclararse según el proyecto.
Los polvos de biomasa pueden formar mezclas explosivas de polvo y aire durante el proceso de secado. STELA tiene esto en cuenta mediante medidas de diseño adaptadas, sistemas de extracción de polvo y sistemas de monitorización y, cuando es necesario, mediante un concepto completo de protección contra explosiones basado en la evaluación de riesgos CE. Las medidas concretas necesarias dependen del producto a secar, las características del polvo y las normativas locales, y se evalúan junto con el cliente ya en la fase inicial de ventas.
No es posible dar una respuesta general sin datos concretos del proyecto; los factores decisivos son el rendimiento, la humedad de entrada, el calor residual disponible del proceso de conversión y el valor de mercado del combustible o producto intermedio generado. Si la planta de secado puede funcionar con calor residual del proceso, como en el proyecto Arbios Biotech, la demanda de energía adicional disminuye considerablemente, lo que tiene un efecto positivo en el tiempo de amortización. STELA elabora un cálculo de rentabilidad individual como parte de la consultoría del proyecto.
El BT (anchuras de banda de 6.200 y 8.400 mm) es el secador de alto rendimiento para plantas con gran caudal de biomasa, por ejemplo, en emplazamientos de biorrefinerías integradas; un BT 1/6200-12 está en uso, por ejemplo, en Arbios Biotech. El BTL (anchuras de banda de 2.000 y 3.000 mm) es adecuado para plantas piloto y proyectos con un caudal menor o variable. Ambos tipos funcionan según el mismo principio de ingeniería de procesos y son configurables individualmente; si es necesario, se puede integrar adicionalmente la recuperación de calor RecuDry®.
Sí. Las plantas de secado STELA se suministran como unidades llave en mano y pueden integrarse tanto en diseños de plantas existentes como en proyectos greenfield de nueva planificación. Especialmente en procesos de conversión novedosos como la HTL, cuyos parámetros de proceso a menudo se desarrollan específicamente para cada proyecto, STELA trabaja en estrecha colaboración con el constructor de la planta para diseñar la planta de secado de manera precisa para el proceso posterior, desde el cálculo de diseño inicial hasta la puesta en marcha.
Los secadores de banda STELA están diseñados para un funcionamiento continuo 24/7 y suelen funcionar de 2.000 a 2.500 horas de servicio sin interrupción. La banda de secado en sí tiene, con más de 25 años de experiencia práctica, una vida útil de hasta 40.000 horas de servicio y puede ser reemplazada por el propio personal del operador si es necesario, normalmente en 4 a 6 horas con un equipo de dos personas. Es posible cambiar de producto sin vaciar el secador, lo que minimiza los tiempos de inactividad, especialmente con materias primas cambiantes. Los costes anuales de mantenimiento se sitúan, según la experiencia, en torno al 1 % del precio de compra original. Para aplicaciones en el sector de combustibles renovables, generalmente en funcionamiento por turnos continuo, este bajo esfuerzo de mantenimiento es un factor importante para la rentabilidad general de la planta de conversión.
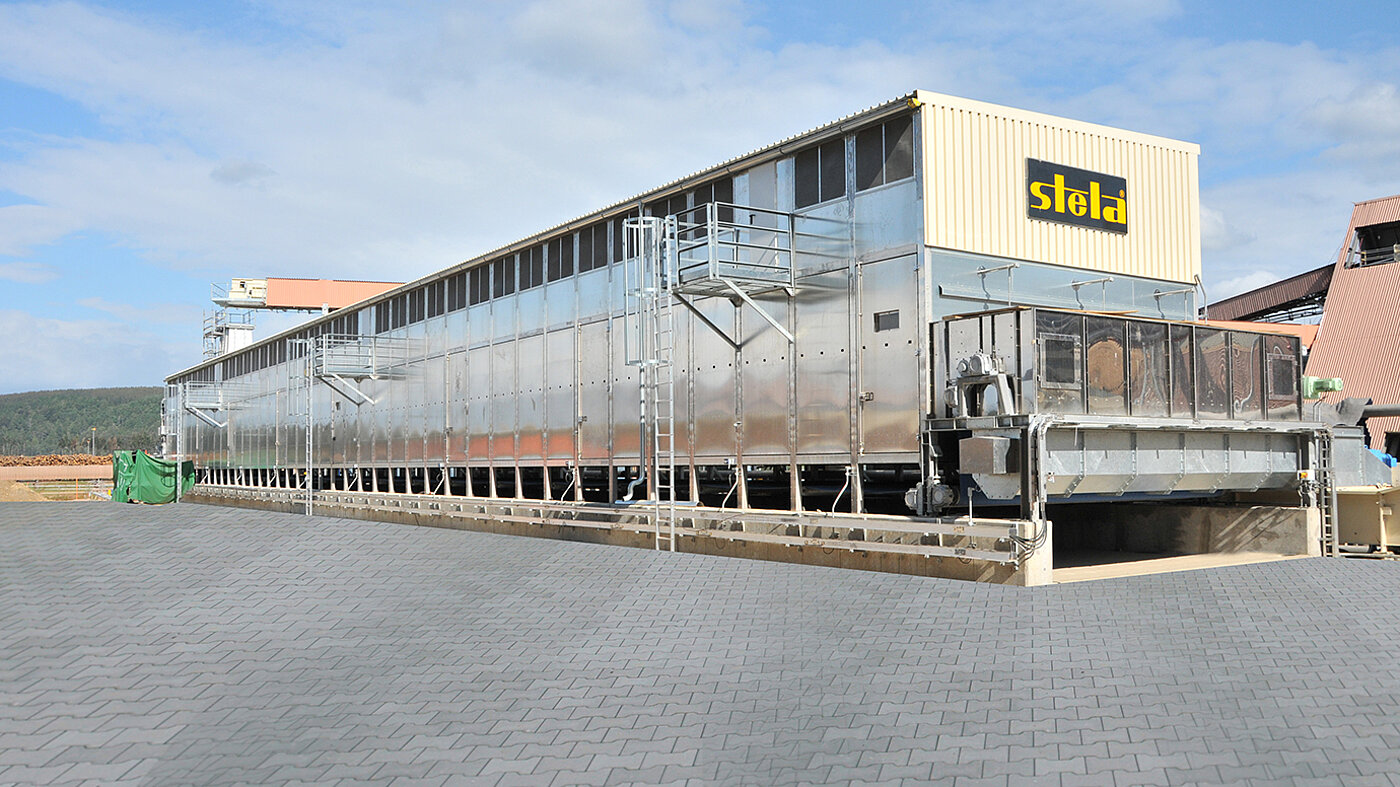
Belt dryer BT for bark and sawdust
in Chile
Dryer type: BT 1-6200-61.5
Rendimiento de la secadora:
bark and sawdust: 46.0 t/h from 64% to 49%

Belt dryer BT for bark
in Sweden
Dryer type: BT 1-6200-58.5
Rendimiento de la secadora:
bark: 9.9 t/h from 63% to 25%

Belt dryer BTL for waste
in France
Dryer type: BTL 1-3000-20
Rendimiento de la secadora:
waste: 3.0 t/h from 45% to 8%

Belt dryer BT for hog-fuel
in Canada
Dryer type: BT 1-6200-12
Rendimiento de la secadora:
hog-fuel: 4.5 t/h from 55% to 20%

Belt dryer BTL for RDF
in Portugal
Dryer type: BTL 1-3000-28
Rendimiento de la secadora:
RDF: 46.0 t/h from 48% to 14%

Belt dryer BTL for sawdust
in Germany
Dryer type: BTL 1-3000-6
Rendimiento de la secadora:
sawdust: 3.3 t/h from 25% to 10%

Belt dryer BTL for mix of sewage sludge, biomass, wood chips
in Finland
Dryer type: BTLU 1-2000-6
Rendimiento de la secadora:
mix of sewage sludge, biomass, wood chips: 0.2 t/h from 69% to 10%

Belt dryer BTL for sawdust
in Italy
Dryer type: BTL 1-3000-22
Rendimiento de la secadora:
sawdust: 4.0 t/h from 50% to 8%

Belt dryer BTL for wood chips
in Japan
Dryer type: BTL 1-2000-4
Rendimiento de la secadora:
wood chips: 0.4 t/h from 50% to 15%

Baja temperatura, secadora continua, secadora de circulación: ¿no está seguro de cuál es la mejor opción para usted? Nuestros experimentados colegas estarán encantados de ayudarle a encontrar la mejor solución para su producto. No dude en ponerse en contacto con nosotros, sin compromiso.
Teléfono +49 8724 899-10
Correo electrónico sales[at]stela.de


stela Laxhuber GmbH
Laxhuberplatz 1
D-84323 Massing
Coordenadas GPS:
Norte: 48.41839, Este: 12.60456
Tel.: +49 8724 899-0
Fax: +49 8724 899-80
Correo electrónico: office[at]stela.de
Internet: www.stela.de