


Belt dryer BT for bark and sawdust
in Chile
Dryer type: BT 1-6200-61.5
Performances de la sécheuse:
bark and sawdust: 46.0 t/h from 64% to 49%

Les carburants renouvelables – du carburant d'aviation durable (SAF) à la bio-huile issue de la liquéfaction hydrothermale (HTL), en passant par le gaz de synthèse issu de la gazéification – gagnent en importance face au durcissement des exigences réglementaires et à la demande croissante en carburants décarbonés pour le transport aérien et maritime. Le point de départ de presque tous les procédés de conversion est la biomasse : résidus forestiers, résidus de scierie, écorces, matériaux d'entretien paysager ou résidus agricoles.
Pour que ces matières premières puissent être utilisées de manière stable et fiable dans les installations de pyrolyse, de gazéification ou d'HTL, elles doivent présenter une teneur en humidité définie et homogène. C'est précisément ce que permet la technologie de séchage de STELA Laxhuber : des séchoirs à bande basse température qui utilisent la chaleur résiduelle excédentaire issue de la production de carburant, fonctionnent de manière robuste en continu (24/7) et sont conçus individuellement pour chaque matériau de départ.
Les résidus de bois ou autres matières premières biogènes fraîchement livrés présentent souvent des taux d'humidité allant de 40 % à plus de 60 %. Les procédés de conversion en aval – qu'ils soient thermochimiques (pyrolyse, gazéification) ou hydrothermaux (HTL) – nécessitent cependant une plage d'humidité étroitement définie pour fonctionner de manière stable, sûre et avec un rendement maximal. Un matériau trop humide diminue le pouvoir calorifique, déstabilise la conduite du processus et réduit le rendement énergétique par tonne de biomasse utilisée.
Pour la pyrolyse rapide, par exemple, la biomasse doit généralement être ramenée à une humidité résiduelle inférieure à 10 % afin d'obtenir des rendements stables en huile de pyrolyse et d'éviter que le réacteur ne soit déstabilisé par un excès de vapeur d'eau. Pour les processus de gazéification et d'HTL, les taux d'humidité cibles varient considérablement selon le procédé et le fabricant de l'installation et doivent être convenus avec le constructeur de l'installation en fonction du projet.
Les séchoirs à bande STELA traitent tout le spectre des matières premières biogènes pouvant servir de matière première pour les carburants renouvelables :
Presque tous les procédés établis et émergents de production de carburants renouvelables à partir de biomasse solide nécessitent une humidité d'entrée contrôlée :
Un avantage central des installations de séchage STELA dans le domaine des carburants renouvelables réside dans l'utilisation systématique de la chaleur résiduelle excédentaire du processus. Les installations HTL, de pyrolyse et de gazéification génèrent généralement elles-mêmes de la chaleur résiduelle qui peut être utilisée directement pour le séchage en amont – une approche qui a déjà été mise en œuvre avec succès dans plusieurs projets STELA (voir l'exemple pratique Arbios Biotech).
Selon le site, les fluides caloporteurs utilisés sont l'huile thermique, la vapeur saturée, l'eau chaude issue de la cogénération ou de l'air de processus déjà réchauffé. Important : les installations de séchage STELA ne dépendent pas nécessairement de la chaleur résiduelle – elles fonctionnent également de manière fiable avec des fluides de chauffage conventionnels, mais utilisent, dans la mesure du possible, les flux d'énergie existants pour réduire les coûts d'exploitation.
STELA propose deux gammes éprouvées de séchoirs à bande basse température pour le pré-séchage de la biomasse, toutes deux basées sur le même principe technique : de l'air frais (ou de la chaleur résiduelle traitée) est chauffé via un registre de chauffage et aspiré par le haut à travers une bande de séchage perméable à l'air. Ce faisant, il extrait l'humidité du produit à sécher ; l'air vicié chargé d'humidité est évacué vers le bas. Le matériau est déposé uniformément sur la bande via une double vis de répartition.
Séchoir à bande type BT – pour des débits élevés
Le BT est la variante haute performance pour les installations avec un débit de biomasse important, par exemple sur des sites de bioraffineries intégrées. Il est disponible dans des largeurs de bande de 6 200 mm et 8 400 mm et fonctionne avec plusieurs zones de séchage montées en série, permettant des températures de processus réglables individuellement le long de la zone de séchage. Un BT 1/6200-12 a par exemple été réalisé pour le pré-séchage de résidus de scierie (écorces, sciure, copeaux de bois) chez Arbios Biotech à Prince George (Canada) – voir l'exemple pratique.
Séchoir à bande type BTL – pour des débits faibles et moyens
Le BTL est fabriqué dans des largeurs de bande de 2 000 mm et 3 000 mm et convient aux installations pilotes, au démarrage de la production de bio-huile ou de gaz de synthèse, ainsi qu'aux concepts de séchage décentralisés avec un débit plus faible ou variable.
BTU RecuDry® – pour une efficacité énergétique maximale
Là où il n'y a pas suffisamment de chaleur résiduelle disponible issue du processus de conversion ou lorsqu'une économie d'énergie supplémentaire est souhaitée, la récupération de chaleur brevetée RecuDry® peut être utilisée. Le système permet – en fonction de la surface de séchage, de la température du processus et de la température ambiante – un potentiel d'économie d'énergie allant jusqu'à 55 % par rapport à un séchoir à bande standard.
Les deux séries sont conçues de manière modulaire et peuvent être équipées de différents fluides de chauffage et options supplémentaires (par ex. régulation automatique de l'humidité, protection contre les explosions basée sur l'évaluation des risques CE). Les composants principaux et les pièces en contact avec les buées sont fabriqués en acier inoxydable et en aluminium ; les séchoirs fonctionnent de manière entièrement automatique sans intervention manuelle. La production et la construction des armoires électriques sont entièrement réalisées dans l'usine de Massing (Bavière) – STELA fabrique elle-même plus de 80 % des composants.
Les poussières de biomasse sont inflammables et peuvent former des mélanges de poussières explosifs dans certaines conditions. STELA en tient compte grâce à des mesures de construction adaptées, une aspiration des poussières et des systèmes de surveillance ainsi que – là où cela est nécessaire – par un concept complet de protection contre les explosions basé sur l'évaluation des risques CE. Les mesures concrètes nécessaires dépendent du produit à sécher, des caractéristiques de la poussière et des réglementations locales, et sont évaluées conjointement avec le client dès la phase de vente initiale.
Aucun projet de conversion ne ressemble à un autre. La teneur en humidité, la composition du matériau, la chaleur résiduelle disponible et les exigences de débit varient fortement – en particulier pour les procédés innovants comme l'HTL, dont les paramètres de processus sont souvent développés spécifiquement pour le projet. C'est pourquoi STELA développe chaque installation sur la base d'une analyse complète.
Si nécessaire, des essais de séchage sont effectués au préalable dans le centre technique interne à Massing (Bavière) afin de déterminer des courbes de séchage précises et de définir la configuration optimale de l'installation. Cela garantit non seulement un dimensionnement précis, mais aussi une sécurité de planification pour le client – un facteur important, surtout pour les projets « greenfield » dans le domaine des carburants renouvelables, où la sécurité des investissements est décisive.
Comment des entreprises du secteur des carburants renouvelables ont résolu les défis du préséchage de la biomasse – et ce que STELA a apporté :
Arbios Biotech, Prince George (Canada) – Préséchage de résidus de scierie pour la plus grande installation HTL au monde
Arbios Biotech – une joint-venture entre Licella et Canfor – exploite avec l'installation Chuntoh-Ghuna à Prince George, en Colombie-Britannique, la plus grande installation au monde de liquéfaction hydrothermale (HTL). L'installation transforme les résidus forestiers et les résidus de scierie en bio-huile renouvelable via la technologie Cat-HTR™ de Licella, qui peut être transformée en SAF ainsi qu'en carburants maritimes et routiers – conçue pour environ 50 000 barils de bio-huile par an à partir d'environ 25 000 t de résidus de bois anhydres. STELA a fourni un séchoir à bande type BT 1/6200-12 pour le préséchage du matériau d'alimentation (résidus de scierie, taille des particules < 25 mm) avec une capacité de débit allant jusqu'à 80 m³/h et une capacité d'évaporation allant jusqu'à 3,5 t d'eau/h. L'installation utilise une grande partie de la chaleur de processus excédentaire issue du processus HTL et réduit ainsi sensiblement la consommation énergétique totale de l'installation.

BERNECK®, Lages, Santa Catarina (Brésil) – le séchoir à bande le plus large au monde pour l'écorce et les copeaux de bois comme préséchage de combustible
Sur le site brésilien de Lages, on peut voir à quelle échelle les résidus biogènes peuvent être préparés pour une utilisation énergétique. Avec 8,54 mètres de largeur de tunnel, le séchoir à bande type BT 1-8000-58.5-8 qui y est installé est le plus large que STELA ait construit jusqu'à présent. Il traite 101 t/h d'écorce et de copeaux de bois et réduit leur humidité résiduelle de 60 % à 45 % – avec une capacité d'évaporation d'eau de plus de 27,5 t/h et une absorption de chaleur maximale de 27,1 MW. Deux exigences ont marqué la construction : tous les sous-ensembles devaient pouvoir être expédiés en Amérique du Sud dans des conteneurs de 40 pieds, et la régulation devait compenser automatiquement la composition fortement fluctuante du matériau de départ. Pour les exploitants qui souhaitent utiliser des résidus biogènes à grande échelle comme combustible ou comme matière première pour des procédés de conversion ultérieurs, le projet est un cas de référence pour l'évolutivité du séchage à bande.


plus d'informations :

Le bois résiduel ou tout autre matériau biogène fraîchement livré présente généralement des teneurs en humidité de 40 à plus de 60 %. Les installations de pyrolyse, de gazéification et d'HTL nécessitent cependant une humidité d'entrée étroitement définie et uniforme pour fonctionner de manière stable et avec un rendement maximal : un matériau trop humide réduit le pouvoir calorifique, déstabilise la conduite du processus et diminue le rendement en carburant par tonne de biomasse utilisée. Le séchage n'est donc pas une étape préliminaire optionnelle, mais une nécessité technique pour presque tous les procédés de conversion.
Les exigences diffèrent considérablement selon le procédé. Pour la pyrolyse rapide, une humidité résiduelle inférieure à 10 % est considérée comme une valeur de référence pour obtenir des rendements stables en huile de pyrolyse. Pour la gazéification et la liquéfaction hydrothermale (HTL), les valeurs cibles varient davantage selon le fabricant de l'installation et la conduite du processus – pour l'HTL par exemple, un préséchage plus modéré peut suffire, car le processus lui-même fonctionne avec de l'eau comme milieu de réaction. STELA dimensionne l'installation de séchage exactement selon la valeur cible convenue avec le constructeur de l'installation.
Ces trois procédés transforment la biomasse solide en produits intermédiaires à plus haute densité énergétique, mais diffèrent fondamentalement par leurs conditions de processus et leurs produits. La pyrolyse chauffe la biomasse en l'absence d'oxygène (à environ 450–600 °C pour la pyrolyse rapide) et produit principalement de l'huile de pyrolyse, ainsi que du biochar et du gaz comme sous-produits. La gazéification fonctionne à des températures plus élevées avec une quantité limitée d'oxygène ou de vapeur et produit du gaz de synthèse (CO et H₂) comme base pour les carburants Fischer-Tropsch, le méthanol ou le gaz naturel synthétique. La liquéfaction hydrothermale (HTL), en revanche, utilise l'eau comme milieu réactionnel sous haute pression et à des températures modérées, et transforme directement la biomasse en bio-huile. Pour le séchage, cette différence est cruciale : la pyrolyse et la gazéification nécessitent une humidité d'entrée sèche et étroitement définie (inférieure à 10 % pour la pyrolyse rapide), tandis que pour la HTL – qui fonctionne déjà avec de l'eau – un pré-séchage plus modéré suffit souvent. STELA dimensionne dans tous les cas l'installation de séchage selon la valeur cible convenue avec le constructeur de l'installation.
La biomasse séchée possède un pouvoir calorifique plus élevé et fournit un rendement plus important et plus stable en bio-huile, gaz de synthèse ou autres produits intermédiaires. La réduction du poids grâce à l'élimination de l'eau diminue également les coûts de transport. Si l'installation de séchage est alimentée – comme dans l'exemple pratique d'Arbios Biotech – par la chaleur résiduelle excédentaire issue du procédé de conversion lui-même, les coûts d'exploitation du séchage diminuent en outre considérablement, car aucune énergie primaire supplémentaire n'est requise.
Oui. Un avantage central dans le domaine des carburants renouvelables est que les installations de conversion génèrent souvent elles-mêmes de la chaleur résiduelle, qui peut être utilisée directement pour le séchage en amont – comme dans le projet Arbios Biotech, où le séchoir à bande utilise une grande partie de la chaleur résiduelle excédentaire issue du processus HTL. Les séchoirs à bande STELA sont en outre compatibles avec l'huile thermique, la vapeur saturée ou l'eau chaude issue de la cogénération et ne nécessitent pas de chaleur résiduelle pour fonctionner – ils l'utilisent, lorsqu'elle est disponible, pour réduire les coûts.
Les séchoirs à bande STELA traitent tout le spectre des matières premières biogènes : bois résiduel forestier, résidus de scierie tels que l'écorce et les copeaux de bois, matériaux d'entretien paysager ainsi que les résidus agricoles tels que la paille et les résidus de récolte. Comme ces matériaux peuvent varier fortement en termes d'humidité, de taille de particules et de composition selon leur origine et la saison, une régulation automatique de l'humidité finale est un composant standard chez STELA. Dans le centre technique interne, des essais de séchage peuvent être effectués au préalable afin de dimensionner l'installation exactement pour le matériau concerné.
Cela dépend du projet concerné. Dans le projet Arbios Biotech, le séchoir à bande STELA a traité des résidus de scierie avec une taille de particules inférieure à 25 mm pour un débit allant jusqu'à 80 m³/h. D'autres tailles de particules et mélanges de matériaux sont possibles, mais nécessitent des adaptations spécifiques au projet concernant la configuration de la bande et la technique d'alimentation – STELA conseille à ce sujet dans le cadre de la planification du projet.
Les séchoirs à tambour fonctionnent avec des températures de processus nettement supérieures à 120 °C. Cela peut entraîner plusieurs inconvénients pour les matières premières biogènes : libération accrue de composés organiques volatils (COV), risque d'incendie et d'explosion plus élevé et – selon le procédé de conversion – réactions thermiques préalables indésirables dans le matériau de départ. Les séchoirs à bande STELA fonctionnent dans une plage de température de 60 à 120 °C, sèchent le matériau en douceur – le produit lui-même quitte généralement le séchoir à moins de 40 °C – et peuvent être alimentés directement par la chaleur résiduelle disponible issue du processus de conversion, ce que les séchoirs à tambour ne peuvent souvent pas faire en pratique. La couche de séchage perméable à l'air agit en outre comme un filtre autonettoyant, ce qui rend généralement inutile une installation de filtration de l'air vicié séparée.
Le règlement ReFuelEU Aviation impose aux compagnies aériennes dans l'UE un quota d'incorporation progressivement croissant pour le carburant d'aviation durable (SAF) : 2 % à partir de 2025, 6 % à partir de 2030, 20 % à partir de 2035 et 70 % à partir de 2050. Une part croissante de ce besoin doit être couverte par des procédés basés sur la biomasse tels que la pyrolyse, la gazéification ou la HTL, ainsi que par des carburants synthétiques, car l'utilisation d'huiles de cuisson usagées (UCO) est limitée par le plafond RED-III. Par conséquent, la demande en base de matières premières biogènes efficacement prétraitées – et en technique de séchage nécessaire à cet effet – augmente également à moyen terme.
Le biochar (charbon végétal) est le sous-produit solide et riche en carbone qui est généré lors de la pyrolyse de la biomasse. Il gagne en importance économique car il ouvre plusieurs voies de revenus : comme amendement du sol dans l'agriculture, comme puits de CO₂ à long terme dans le cadre de certificats d'élimination du carbone, ainsi que comme agent réducteur ou vecteur de carbone dans les processus industriels. La condition préalable à une qualité stable du biochar est – tout comme pour des rendements élevés en huile de pyrolyse – une humidité d'entrée définie et faible de la biomasse. C'est précisément là qu'intervient le pré-séchage avec un séchoir à bande STELA : il amène uniformément le matériau de départ à la plage d'humidité requise par le procédé de pyrolyse. La question de savoir si, et dans quelle mesure, STELA peut également assurer le post-séchage ou le conditionnement du biochar fini doit être clarifiée au cas par cas selon le projet.
Les poussières de biomasse peuvent former des mélanges poussière-air explosifs lors du processus de séchage. STELA en tient compte grâce à des mesures de construction adaptées, à l'aspiration des poussières et à des systèmes de surveillance, et – là où cela est nécessaire – grâce à un concept complet de protection contre les explosions basé sur l'évaluation des risques CE. Les mesures concrètes nécessaires dépendent du produit séché, des caractéristiques de la poussière et des réglementations locales, et sont évaluées conjointement avec le client dès la phase initiale de vente.
Une déclaration générale n'est pas possible sans données de projet concrètes – les facteurs décisifs sont le débit, l'humidité d'entrée, la chaleur résiduelle disponible issue du processus de conversion et la valeur marchande du carburant ou du produit intermédiaire généré. Si l'installation de séchage peut être exploitée – comme dans le projet Arbios Biotech – avec de la chaleur de processus excédentaire, la demande énergétique supplémentaire diminue considérablement, ce qui a un impact positif sur le délai d'amortissement. STELA établit un calcul de rentabilité individuel dans le cadre du conseil en projet.
Le BT (largeurs de bande de 6 200 et 8 400 mm) est le séchoir haute performance pour les installations à grand débit de biomasse, par exemple sur les sites de bioraffineries intégrées – un BT 1/6200-12 est par exemple utilisé chez Arbios Biotech. Le BTL (largeurs de bande de 2 000 et 3 000 mm) convient aux installations pilotes et aux projets à débit plus faible ou variable. Les deux types fonctionnent selon le même principe technique et sont configurables individuellement ; si nécessaire, la récupération de chaleur RecuDry® peut être intégrée en complément.
Oui. Les installations de séchage STELA sont livrées sous forme d'unités clés en main et peuvent être intégrées aussi bien dans des agencements d'usines existants que dans des projets greenfield nouvellement planifiés. Surtout pour les procédés de conversion innovants comme la HTL, dont les paramètres de processus sont souvent développés spécifiquement pour le projet, STELA travaille en étroite collaboration avec le constructeur de l'installation afin de concevoir le séchoir de manière parfaitement adaptée au processus en aval – du premier calcul de conception jusqu'à la mise en service.
Les séchoirs à bande STELA sont conçus pour un fonctionnement continu 24h/24 et 7j/7 et fonctionnent généralement de 2 000 à 2 500 heures de service sans interruption. La bande de séchage elle-même a – avec plus de 25 ans d'expérience pratique – une durée de vie allant jusqu'à 40 000 heures de service et peut être remplacée par le personnel de l'exploitant si nécessaire – généralement en 4 à 6 heures avec une équipe de deux personnes. Un changement de produit est possible sans vider le séchoir, ce qui minimise les temps d'arrêt, surtout en cas de changement de matières premières. Les coûts de maintenance annuels s'élèvent, selon l'expérience, à environ 1 % du prix d'achat initial. Pour les applications dans le domaine des carburants renouvelables – généralement en fonctionnement posté continu – ce faible besoin en maintenance est un facteur important pour la rentabilité globale de l'installation de conversion.
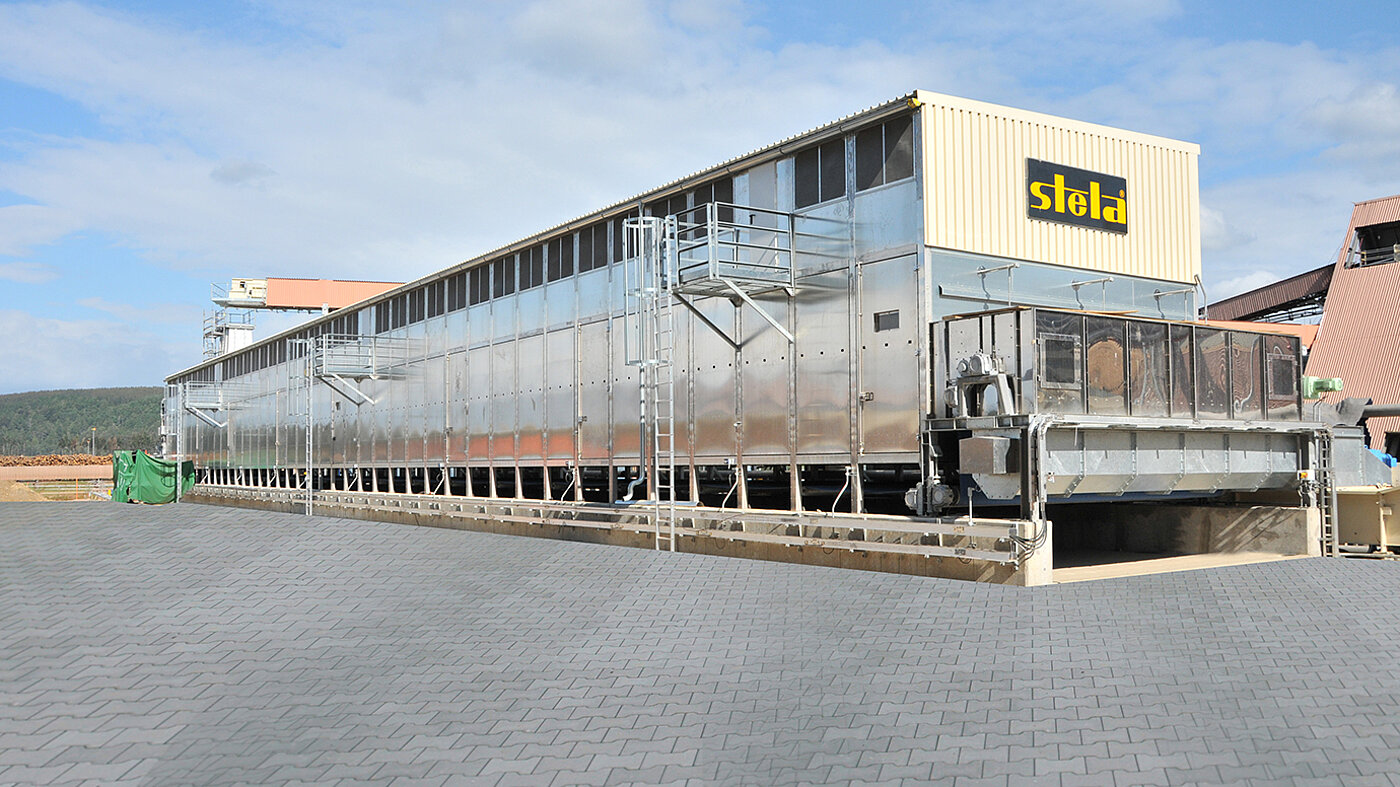
Belt dryer BT for bark and sawdust
in Chile
Dryer type: BT 1-6200-61.5
Performances de la sécheuse:
bark and sawdust: 46.0 t/h from 64% to 49%

Belt dryer BT for bark
in Sweden
Dryer type: BT 1-6200-58.5
Performances de la sécheuse:
bark: 9.9 t/h from 63% to 25%

Belt dryer BTL for waste
in France
Dryer type: BTL 1-3000-20
Performances de la sécheuse:
waste: 3.0 t/h from 45% to 8%

Belt dryer BT for hog-fuel
in Canada
Dryer type: BT 1-6200-12
Performances de la sécheuse:
hog-fuel: 4.5 t/h from 55% to 20%

Belt dryer BTL for RDF
in Portugal
Dryer type: BTL 1-3000-28
Performances de la sécheuse:
RDF: 46.0 t/h from 48% to 14%

Belt dryer BTL for sawdust
in Germany
Dryer type: BTL 1-3000-6
Performances de la sécheuse:
sawdust: 3.3 t/h from 25% to 10%

Belt dryer BTL for mix of sewage sludge, biomass, wood chips
in Finland
Dryer type: BTLU 1-2000-6
Performances de la sécheuse:
mix of sewage sludge, biomass, wood chips: 0.2 t/h from 69% to 10%

Belt dryer BTL for sawdust
in Italy
Dryer type: BTL 1-3000-22
Performances de la sécheuse:
sawdust: 4.0 t/h from 50% to 8%

Belt dryer BTL for wood chips
in Japan
Dryer type: BTL 1-2000-4
Performances de la sécheuse:
wood chips: 0.4 t/h from 50% to 15%

Basse température, séchoir continu, séchoir à circulation – vous ne savez pas quel est le meilleur choix pour vous ? Nos collègues expérimentés seront heureux de vous aider à trouver la meilleure solution pour votre produit. N'hésitez pas à nous contacter sans engagement.
Téléphone +49 8724 899-10
Email sales[at]stela.de


stela Laxhuber GmbH
Laxhuberplatz 1
D-84323 Massing
Coordonnées GPS:
Nord: 48.41839, Est: 12.60456
Tél.: +49 8724 899-0
Fax: +49 8724 899-80
E-Mail: office[at]stela.de
Internet: www.stela.de