


Belt Dryer BTU for sewage sludge
in Romania
Dryer type: BTU 1-6200-18
Rendimiento de la secadora:
sewage sludge: 1.2 t/h from 90% to 25%

STELA Laxhuber desarrolla secadores de banda de baja temperatura para el secado de lodos de depuradora en plantas de tratamiento de aguas residuales municipales e industriales: energéticamente eficientes, de bajas emisiones y diseñados para las crecientes exigencias normativas. El secador de banda tipo BTS ha sido desarrollado específicamente para este ámbito de aplicación: construcción robusta de aceros inoxidables resistentes a la corrosión, volúmenes de aire de salida minimizados y diseño modular para plantas de tratamiento de aguas residuales de diferentes tamaños.
La eliminación de lodos de depuradora se está convirtiendo cada vez más en una cuestión estratégica para los operadores de plantas: la aplicación agrícola está restringida o prohibida en muchos países, las capacidades de los vertederos son limitadas y, a partir de 2029, entrarán en vigor en Alemania nuevas obligaciones legales para la recuperación de fósforo. La valorización térmica con secado previo es el camino preparado para el futuro para muchos operadores: el lodo seco puede incinerarse de forma eficiente, el fósforo puede recuperarse de las cenizas y el volumen para el transporte y la eliminación se reduce considerablemente.
La Directiva de la UE sobre lodos de depuradora, así como las leyes nacionales como la Ordenanza alemana sobre lodos de depuradora (AbfKlärV), endurecen considerablemente los requisitos para la aplicación de lodos de depuradora en terrenos agrícolas. A partir de 2029 y 2032, respectivamente, se aplicarán en Alemania valores límite obligatorios para la recuperación de fósforo a partir de lodos de depuradora de plantas de tratamiento de aguas residuales más grandes. Para los operadores de plantas, esto significa: quien invierte hoy en una planta de secado, toma una decisión estratégica importante para el futuro.
El secado es un paso central en este proceso: reduce el volumen, aumenta el poder calorífico para la valorización térmica y permite la posterior recuperación de fósforo a partir de las cenizas.

Durante décadas, la aplicación en campos se consideró la solución estándar. Esta opción está desapareciendo, y los operadores de plantas necesitan alternativas.
La creciente industrialización mundial, el mayor uso de medicamentos y la urbanización han provocado que la aplicación agrícola de lodos de depuradora en los campos sea cada vez más problemática. En algunos países, esto ya está prohibido o se prevé que lo esté en el futuro. El objetivo es proteger a las personas y al medio ambiente de la introducción de contaminantes. Al mismo tiempo, es importante conservar el fósforo contenido en los lodos de depuradora, ya que es indispensable para la agricultura, especialmente teniendo en cuenta las limitadas reservas mundiales de fósforo.

En la práctica, los lodos residuales presentan características muy diferentes. Esto depende tanto del contenido de agua y de la composición química como de su comportamiento al secado. Por eso es óptimo que stela pueda recurrir a numerosos ensayos de secado y a su experiencia práctica con el secado de lodos residuales. Además del tratamiento del lodo a través de aditivos, el origen de las aguas residuales es determinante:
La elevada variabilidad supone un gran desafío para los operadores de plantas, y ahí es donde entra la tecnología de secado adaptable.
Para abordar la complejidad de los lodos, todas las instalaciones de secado de lodos residuales de stela Laxhuber están diseñadas exactamente según requisitos concretos. Asimismo, la secadora de lodos puede ajustarse ampliamente durante su funcionamiento. Esto afecta a, entre otros, los siguientes parámetros:
En caso necesario se realiza una regulación automática de la humedad final para tener siempre el control de la humedad objetivo deseada.
Durante el secado de lodos de depuradora, el aire de salida suele contener polvo, olores y otras emisiones. Dado que los secadores de banda de STELA Laxhuber funcionan a bajas temperaturas inferiores a 120 °C, esto resulta ventajoso para cumplir mejor los valores límite de emisión. Según las necesidades, se utilizan lavadores de aire de salida multietapa, biofiltros u otros dispositivos para la eliminación de olores. Para mantener reducidos el tamaño y los costes de estos componentes, STELA apuesta por minimizar los volúmenes de aire de salida, apoyándose en una técnica de aire recirculado diseñada con precisión. Gracias a ello, el tratamiento del aire de salida puede realizarse a una escala significativamente menor.

Los lodos de depuradora plantean exigencias especiales a la técnica de secado: alta humedad de entrada y componentes agresivos. Los procesos de alta temperatura, como los secadores de tambor, resuelven esta tarea con temperaturas de proceso muy superiores a 120 °C, lo que aumenta el consumo de energía, incrementa las emisiones de COV y olores, y hace que el tratamiento del aire de salida sea más complejo desde el punto de vista técnico y de autorización.
Los secadores de banda STELA funcionan con temperaturas de proceso inferiores a 120 °C. Esto tiene dos ventajas decisivas para el secado de lodos de depuradora:
Menores emisiones: las bajas temperaturas de proceso reducen considerablemente la liberación de compuestos orgánicos volátiles (COV) y sustancias olorosas; la limpieza del aire de salida necesaria es menor y más económica que en los procesos de alta temperatura.
Eficiencia energética mediante el uso de calor residual: el BTS puede funcionar directamente con calor residual del funcionamiento de la planta de tratamiento de aguas residuales, por ejemplo, de la combustión de gas de digestión o de una cogeneración. Los secadores de alta temperatura a menudo no son adecuados para esto en la práctica, ya que el calor residual disponible no alcanza el nivel de temperatura requerido.
Los lodos de depuradora son uno de los productos de secado más exigentes: los altos contenidos de humedad, los componentes agresivos y las composiciones variables plantean exigencias especiales en cuanto a materiales, construcción y técnica de seguridad. Precisamente para esto se desarrolló el BTS.
Los lodos de aguas residuales plantean exigencias especiales, especialmente en combinación con flujos de aire altamente saturados. Por eso, STELA apuesta en el BTS por:
STELA Laxhuber ha realizado secadores de lodos de depuradora para plantas de tratamiento de aguas residuales municipales y operadores industriales en varios países europeos.
SC Ness Projekt Europe, Buzău (Rumanía) – Secado de lodos de depuradora para aguas residuales municipales
SC Ness Projekt Europe opera una planta de tratamiento de aguas residuales municipal en Buzău, para la cual STELA suministró en 2025 un secador de banda tipo BTLU 1/3000-12 para el secado de lodos de depuradora. La planta evapora 1,0 t H2O/h y seca lodos de depuradora municipales hasta alcanzar el contenido de materia seca objetivo necesario para la valorización térmica.

Helector S.A., Grecia – Secado de lodos de depuradora digeridos
Helector S.A., una empresa griega especializada en servicios medioambientales y de eliminación de residuos, utiliza desde 2026 un secador de banda STELA tipo BTS 2/3000-9 para el secado de lodos de depuradora digeridos. Con una capacidad de evaporación de 1,0 t H₂O/h, la planta está diseñada para los requisitos del aprovechamiento térmico.


Aquí encontrará más información para descargar:
A partir del 1 de enero de 2029, el aprovechamiento de lodos de depuradora en suelos estará prohibido para plantas de tratamiento de aguas residuales a partir de 100.000 habitantes equivalentes (HE); a partir de 2032, esto también se aplicará a plantas a partir de 50.000 HE. Las plantas de tratamiento de aguas residuales de menos de 50.000 HE podrán seguir aplicando los lodos en la agricultura.
Paralelamente, entra en vigor una obligación independiente de recuperación de fósforo: las plantas de tratamiento de aguas residuales a partir de 100.000 HE deberán recuperar fósforo a partir de 2029, y las plantas a partir de 50.000 HE a partir de 2032. Para las nuevas plantas a partir de 10.000 HE, la obligación de fósforo también se aplica a partir de 2029. El secado de los lodos de depuradora es un paso central en este proceso: es un requisito previo para el aprovechamiento térmico, a partir de cuyas cenizas de combustión se puede recuperar el fósforo. Para muchos operadores, el aprovechamiento térmico será en el futuro la vía de eliminación central, incluso si la ley permite formalmente otros procedimientos de recuperación.
No es posible dar una respuesta general sin datos concretos del proyecto: el tamaño de la planta, el rendimiento, la fuente de calor disponible y el contenido de materia seca (MS) objetivo deseado son los parámetros decisivos. Como orientación: el aprovechamiento térmico de lodos de depuradora cuesta hoy a los operadores típicamente entre 370 y 470 € por tonelada de materia seca; costes que pueden ahorrarse parcialmente mediante una planta de secado propia o reducirse en negociaciones con plantas de incineración, porque los lodos secos tienen un poder calorífico significativamente mayor y obtienen condiciones más favorables. A esto se añaden los costes de transporte reducidos debido al peso significativamente menor después del secado. STELA elabora un cálculo de rentabilidad individual en el marco del asesoramiento del proyecto, basado en la cantidad real de lodos, el calor residual disponible y los costes locales de eliminación.
El BTS de STELA puede diseñarse para plantas de tratamiento de aguas residuales de diferentes tamaños gracias a su construcción modular, desde pequeñas plantas municipales hasta grandes operadores industriales. Un requisito importante: los lodos de depuradora deben estar digeridos, es decir, deben haber pasado por un proceso de digestión anaerobia antes del secado. Los lodos digeridos ya no emiten gases relevantes, lo que simplifica considerablemente la protección contra explosiones.
El contenido de MS de entrada depende del sistema de alimentación: ya es posible un secado mediante mezcla de retorno a partir de aprox. 10 % de MS; tras la deshidratación mecánica, el contenido de MS se sitúa típicamente entre el 20 y el 30 % y se alimenta entonces mediante una bomba con matriz («STELA Matrix Feed»). Si una planta propia o una solución conjunta con plantas de tratamiento de aguas residuales vecinas es más económica, depende de la cantidad de lodos generada y de la infraestructura local. STELA asesora a los operadores ya en esta fase temprana de planificación.
El contenido de MS objetivo depende directamente de la vía de aprovechamiento prevista: para la coincineración en centrales de carbón o cementeras, por lo general se requiere un contenido de MS de al menos el 60 al 70 %. Para la monoincineración en lecho fluidizado, el procedimiento preferido en Alemania que permite la recuperación selectiva de fósforo a partir de las cenizas, se suelen buscar contenidos de MS del 80 al 95 %. Para la pirólisis se aplican requisitos específicos según el fabricante de la planta. La coincineración en centrales térmicas de carbón está limitada a medio plazo como vía de aprovechamiento permanente. STELA diseña la planta de secado según el contenido de MS objetivo acordado y asegura su cumplimiento mediante una regulación automática de la medición de humedad.
El BTS es modular y adaptable a diferentes consistencias de lodos: los lodos líquidos pueden procesarse ya a partir de un contenido de MS de aprox. 10 % mediante mezcla de retorno; los lodos bombeables y moldeables a partir de aprox. 20 % mediante una bomba con matriz («STELA Matrix Feed»); y los lodos sólidos y grumosos a partir de aprox. 40 % mediante un tornillo distribuidor doble. El contenido de MS indica qué porcentaje del lodo es realmente materia sólida; el resto es agua. La humedad objetivo después del secado puede ajustarse individualmente según la vía de aprovechamiento. Para el aprovechamiento térmico mediante incineración o pirólisis, se suelen buscar contenidos de materia seca del 80 al 95 %.
Los secadores de banda a baja temperatura como el STELA BTS trabajan con temperaturas de proceso inferiores a 120 °C. Esto aporta dos ventajas esenciales frente a los procedimientos de alta temperatura: las emisiones son significativamente menores y el riesgo de explosión por gases volátiles en el proceso de secado se reduce considerablemente. Los secadores de tambor requieren temperaturas significativamente más altas, lo que aumenta el consumo de energía y hace que el tratamiento del aire de salida sea técnicamente más complejo y costoso.
Dado que el BTS trabaja con temperaturas bajas y cantidades de aire de salida minimizadas, el tratamiento necesario del aire de salida es de entrada menor que en los procedimientos de alta temperatura. Dependiendo de los requisitos del emplazamiento y de las condiciones de autorización, se utilizan lavadores de aire de salida de varias etapas, biofiltros o soluciones combinadas. La cantidad de aire de salida significativamente reducida disminuye tanto los costes de inversión como los gastos operativos corrientes de la limpieza del aire de salida.
STELA Laxhuber presupone que se seca exclusivamente lodo de depuradora digerido. El lodo digerido ya no emite gases relevantes, por lo que el enfoque de la protección contra explosiones se centra en las emisiones de polvo. Por lo tanto, el BTS se diseña y fabrica siguiendo un concepto integral de protección contra explosiones que cumple con los requisitos de protección contra explosiones de polvo. El secador en su conjunto no se certifica por separado; los riesgos de explosión se evalúan en el marco de la evaluación de riesgos CE y se abordan mediante el concepto de protección.
Sí. Los lodos industriales de la industria papelera, el procesamiento de alimentos o la industria química pueden presentar valores de pH, composiciones de sólidos y contenidos de contaminantes muy variables. Estas propiedades influyen en la elección de los materiales, el diseño de las cintas de proceso y el tratamiento necesario del aire de escape. STELA realiza pruebas de secado individuales para cada caso de aplicación y diseña la planta específicamente según las propiedades del lodo.
El diseño modular del BTS permite una configuración precisa según la necesidad de rendimiento real, desde plantas individuales compactas para depuradoras más pequeñas hasta sistemas multietapa de alta capacidad para grandes operadores industriales. Una ampliación de capacidad posterior es posible en principio, lo que aumenta la seguridad de la inversión y permite una escalabilidad gradual.
El fósforo es una materia prima finita e indispensable para la agricultura. En la valorización térmica del lodo de depuradora seco, el fósforo se concentra en las cenizas de combustión y puede recuperarse de forma específica a partir de ahí. Por tanto, el secado es un requisito técnico para los ciclos cerrados de fósforo. En Alemania, la Ordenanza sobre lodos de depuradora (AbfKlärV) obliga a los operadores de grandes depuradoras a recuperar fósforo a partir de 2029 o 2032; por lo tanto, la inversión en una planta de secado es también una decisión regulatoria a prueba de futuro.

Belt Dryer BTU for sewage sludge
in Romania
Dryer type: BTU 1-6200-18
Rendimiento de la secadora:
sewage sludge: 1.2 t/h from 90% to 25%

Belt dryer BTL for RDF
in Spain
Dryer type: BTL 1-3000-18
Rendimiento de la secadora:
RDF: 3.7 t/h from 42% to 15%

Belt dryer BTL for sewage sludge
in Belgium
Dryer type: BTLU 1-3000-18
Rendimiento de la secadora:
sewage sludge: 0.1 t/h from 85% to 5%
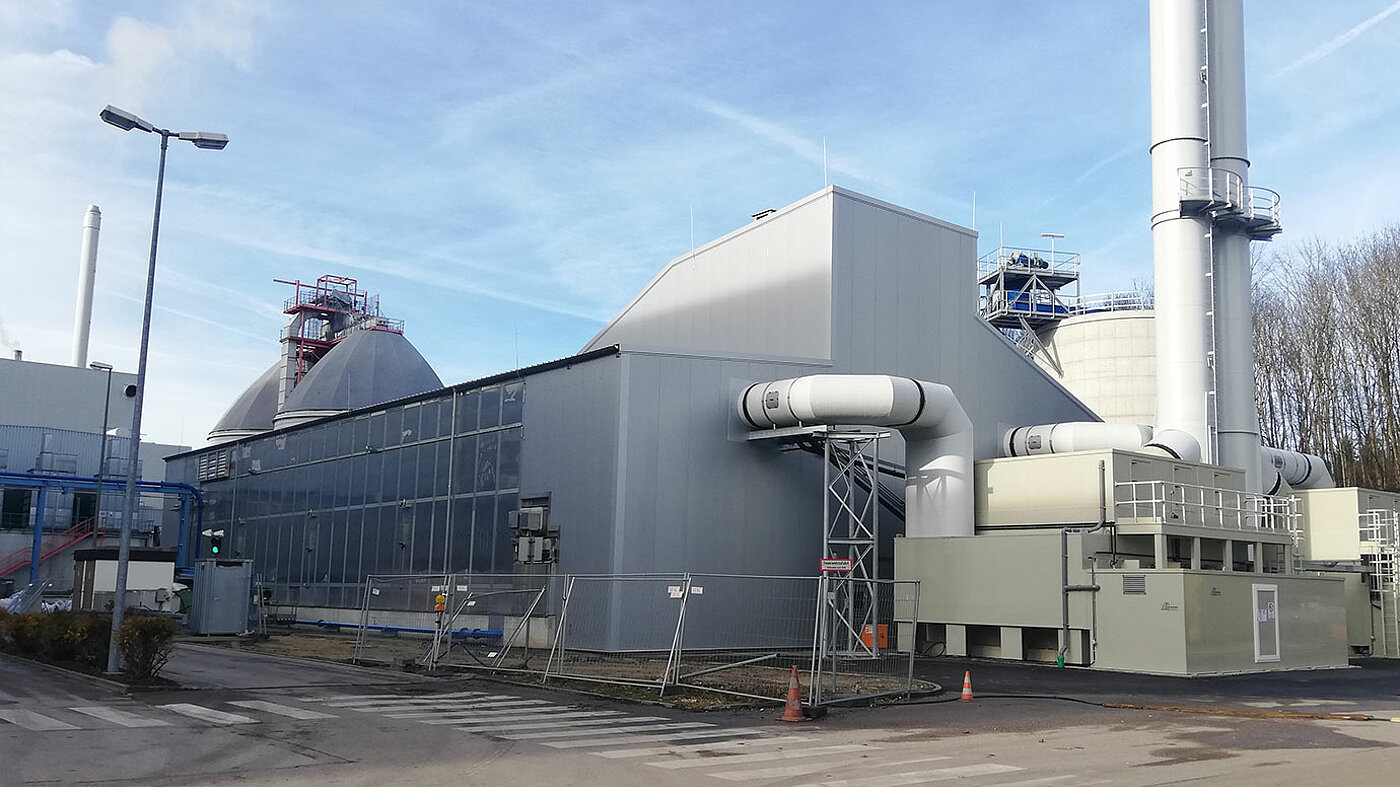
Belt dryer BT for sewage sludge
in Germany
Dryer type: BTU 1-6200-36-4-4
Evaporation:
sewage sludge: 12.5 H2O/h

Baja temperatura, secadora continua, secadora de circulación: ¿no está seguro de cuál es la mejor opción para usted? Nuestros experimentados colegas estarán encantados de ayudarle a encontrar la mejor solución para su producto. No dude en ponerse en contacto con nosotros, sin compromiso.
Teléfono +49 8724 899-10
Correo electrónico sales[at]stela.de


stela Laxhuber GmbH
Laxhuberplatz 1
D-84323 Massing
Coordenadas GPS:
Norte: 48.41839, Este: 12.60456
Tel.: +49 8724 899-0
Fax: +49 8724 899-80
Correo electrónico: office[at]stela.de
Internet: www.stela.de